
Kalviz nedir?
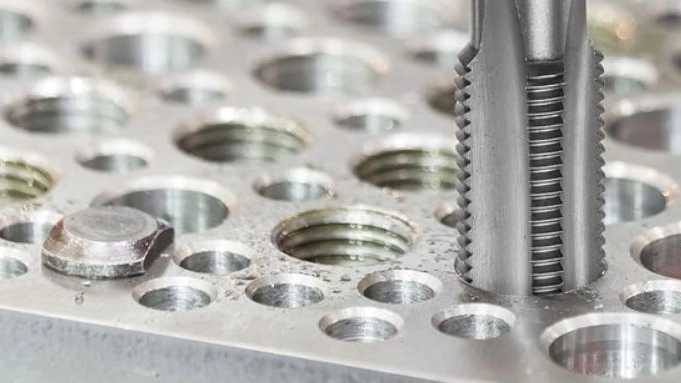
kesim, boncuklar, borular vb. Gibi yuvarlak ve silindirik nesnelere dişli yapımı ve tıraş olarak adlandırılır. Yaka, kesin bir teknik işlemdir ve manuel ve makine matkapları tarafından çeşitli aşamalarda gerçekleştirilir. Matkap, kullanıcının eli veya tüp ve delik üzerindeki dişi matkap tarafından ve keskin basamaklarının yardımıyla, tıraş ve nesnenin içinde düzenli iplik yapma yardımıyla yerleştirilir. Bu matkapların rotasyonunun süreci ve hızı, küresel bir teknik standarda göre model ve boyut tarafından tamamen kontrol edilir.
Hükümlerin uygulanması
Tüm dönüm atölyeleri, cıvatalı üretim tesisleri, su boru hatları ve kurulumlar çöküşü kullanır. Bu, ağır endüstriyel ve ağırlıklı makinelerle veya küçük bir atölyede manuel olarak yapılabilir veya dönüştürücü, kapak, diz, su ve gaz borularında mevcut olmayacaktır. Genellikle, iplik ve bükme yardımıyla birbirine iki metal, ahşap, plastik takmak için, bir tonu (vida) gerektirir.
Kalviz türleri
Sondaj, görünüşte benzer olmasına rağmen, çeşitli tiplerde bulunur ve genellikle alaşım çelik cinsiyeti vardır. Cihazın kullanımının türüne bağlı olarak, matkap iki manuel ve makine kategorisine ayrılır; Ve her kategorinin farklı boyut ve tasarımlar ve sırtlı bir kısmı vardır.
Alüminyum kaynağının özel yöntemleri
Elektrotlu alüminyum kaynak, yüksek deneyim ve deneyim gerektiren özel bir süreçtir. Alüminyum kaynak için farklı yöntemler kullanılabilir.
Elektrik kaynağı
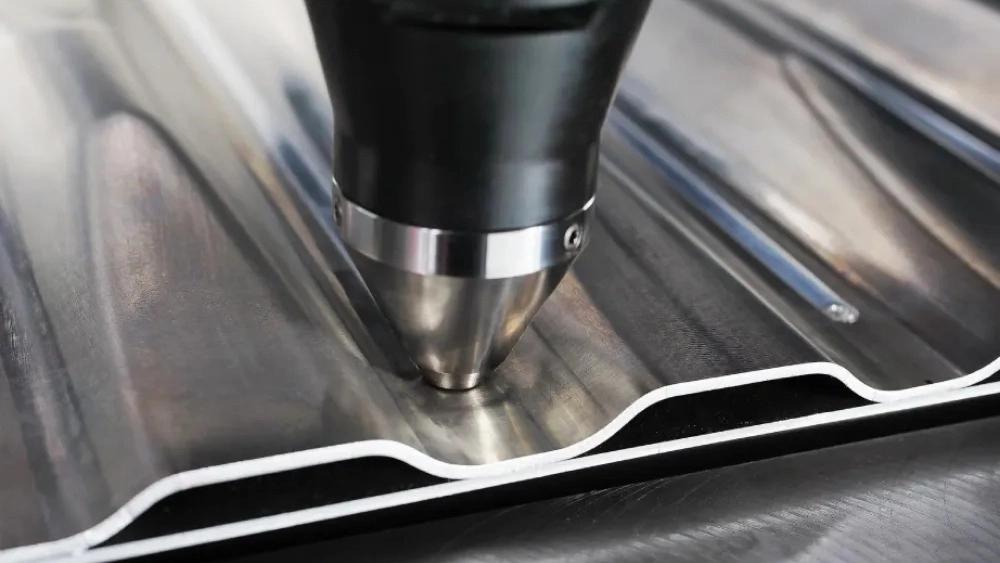
Lazer kaynağı
Elektron ışını kaynağı
Sürtünme kaynağı ile kaynak
Elektrikli Kaynak İpuçları
elektrotlar nemi emebilir. Bu nedenle, onları kendi yerinizde tuttuğunuzdan emin olun ve elektrotlar nemliyse 2 ° C'de kurutun. Alaşımın kalınlığı, alüminyum iş parçasının kalınlığı ile aynı olmalıdır. Kaynak açısına dikkat edin. Elektrotun plakaya göre açısı 2 derece olmalıdır. Kablolu bir fırça veya zımpara kağıdı yardımıyla kirli iseniz, herhangi bir pürüzden temizleyin. Alüminyum kaynaktaki kaynak kemeri çok kısa olmalıdır. Daha esnek hale getirmek için 2 ° C'de 2 mm kalınlığında ısı parçaları. Bu sayı, 2 mm kalınlığında alüminyum tabakalar için 2 ° C'dir. Elektrotu yarı -sıcak su yardımıyla değiştirirken, kaynak bölgesini herhangi bir kaynak çiçekten yaklaşık 2 cm'ye kadar silin. 1 mm'den daha az bir süre için oksijen veya asetilen kaynağı kullanın ve erime prosedürünü hızlandıran ve operasyonunuzu hızlandırarak kaynak direncini arttırmak için özel bir kaynak turu kullanın.
Alüminyum kaynak sırasında bu ipuçlarını not edin
Kaynakçılar alüminyum kaynak sırasında biraz karıştırılır; Çelik kaynatmanın mukavemeti ana metaliyle aynı olduğu için, ancak alüminyum için bu farklıdır. Alüminyumda, kaynama mukavemeti temel malzemeden daha azdır. Bu nedenle, elektrotla alüminyum kaynağının en önemli kısmı elektrot seçimidir. Bu nedenle, alüminyum ve kaynağı hakkında tam bilgiye sahip olmak, iş kalitesinde etkili bir rol oynayacaktır. Diğer herhangi bir iş gibi, alüminyum kaynağında bunun temellerini bilmeniz gerekir. Kaynak sırasında aşağıdaki ipuçlarını unutmayın: Alüminyum alaşımlarının cinsiyetini ve yeteneklerini bilin: Farklı alüminyum alaşımlarının cinsiyeti ve yetenekleri hakkında bilmek önemlidir. Farklı alaşımların esnekliği ısı noktalarına bağlıdır; Bu nedenle, herhangi bir alaşım aynı yöntem ve ısı miktarı ile esnek değildir. Alüminyum alaşımlarını tanımlayın: Kaynak seçimi için alüminyum alaşımlarını tanımlamak gerekir. Seri 1, 2, 2 ve 2 seri alaşımları kemerli kaynak ile kaynaklanabilir, ancak alüminyum Serisi 1 ve 2 alaşımları kaynaklanamaz. Tabii ki, alaşım 1 ve 2, ark kaynağı ile kaynaklanabilir.
Alüminyum kaynağının en iyi yöntemi
Güvenlik ve Hazırlık: Kaynak Güvenliği İpuçları esastır. Koruyucu ekipman giymek (gözlük, kask, eldiven vb.) Diğer kaynak yöntemleri gibi çok önemlidir. Projenin zaten nasıl uygulandığını bilmek ve anlamak, kaynak işlemini hazırlamak için harika bir yoldur. Alüminyum Temizleme: Kaynağı yapmadan önce alüminyum paslanmaz olmalıdır. Metal yüzeyi herhangi bir oksitten temizlemelisiniz ve yüzeyi kir, toprak ve diğer kirleticilerden uzaklaştırmalısınız. Alüminumu temizlemek için paslanmaz çelik fırça kullanın. Herhangi bir kontaminasyonu temizlerken asla klorlu çözücü kullanmayın. Bu çözücüler tehlikeli gazlar üretebilir, çünkü elektrik yaylarına tepki verirler ve ölümcül olabilen phosse gibi gazlar haline gelirler. Doğru doldurma malzemesini seçmek: Alüminyum için doğru tipte sivilce seçmek yeterli değildir. Doğru doldurma malzemesini seçmezseniz, istenen sonucu alamazsınız. Farklı doldurma malzemelerinin seçilmesinde çeşitli faktörler vardır. Örneğin, MIG/MAG kaynak dolgu maddesi MIG/MAG'dır. Koruyucu Gaz Seçimi: Alüminyum kaynak için koruyucu gaz seçimi çok önemlidir. Koruyucu gaz, kaynağı atmosferik değişikliklere karşı korur ve kemer, ısı transferini ve penetrasyonu etkiler. CO2 ve MIG kaynak makinesini kullanmak, koruyucu gaz için en yaygın yollardan biridir. Belirli koşullar altında, bir helyum/ argon karışımı kullanılmalıdır. Genel olarak, daha kalın malzemeler ve daha yüksek sivilceler için helyum seçilir. Alüminyum kaynak yöntemi: Kaynak yöntemleri değişir ve inceleyeceğimiz farklı türlere ayrılır.
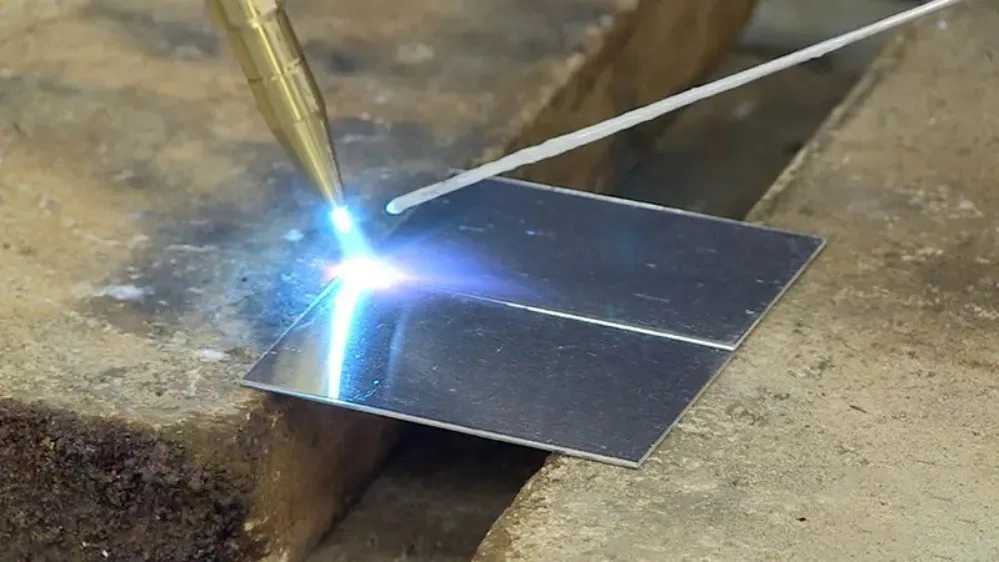
Alüminyum kaynak yöntemleri
Alüminyum kaynağı, yüksek beceri ve doğruluk gerektiren son derece uzmanlaşmış bir görevdir. Alüminyum kaynak için farklı yöntemler kullanılabilir.
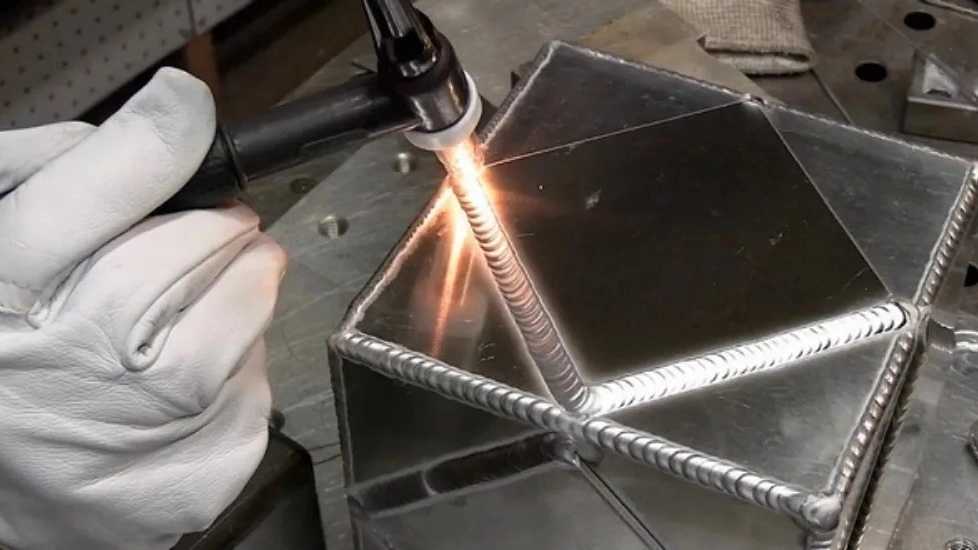
Elektrik kaynağı
Bu kaynak yöntemi, % 2 alüminyum ve silikonun % 2'si olan özel elektrotlar kullanır. ARC yönteminde, iş parçasının kalınlığı tamamen elektrot çapı ile doğrudan ilişkilidir. Aslında, iş parçasının kalınlığı ne kadar yüksek olursa, elektrot çapı o kadar yüksek olur.