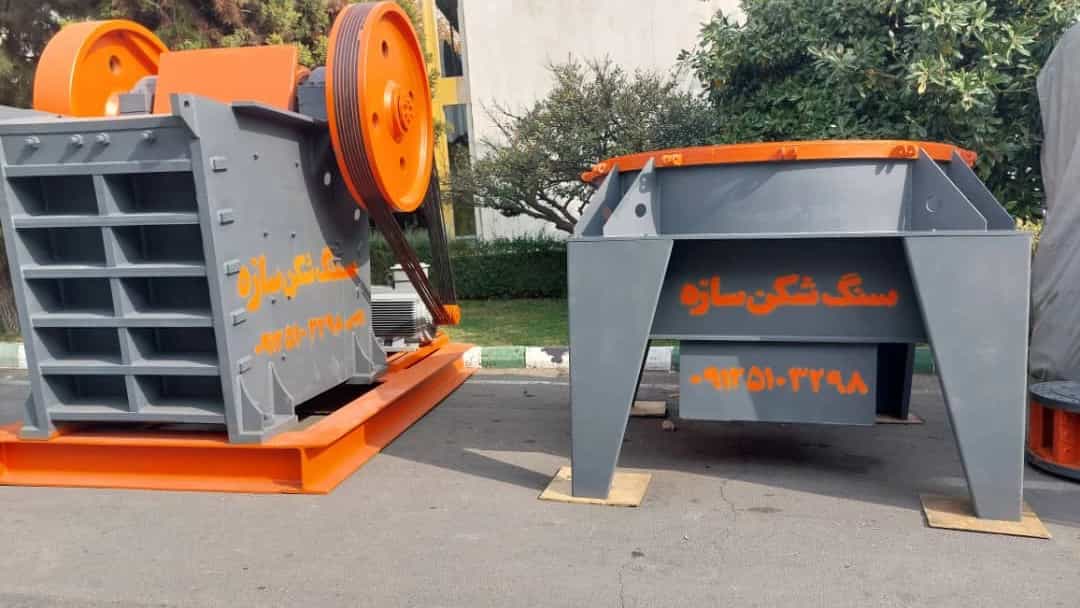

Gelen taşlar makinenin açıklığının arkasında biriktiğinde genellikle ilk tepki kırıcının yeterli kapasiteye sahip olmamasıdır. Ancak sorun başka bir yerde olabilir: besleme boyutu giriş açıklığında okunmuyor, besleme tekdüze değil veya aşınmış çeneler artık beklenen çıktıyı üretmiyor. Tahran'daki teknik görevli veya parça alıcısı için bu nedenler arasındaki fark önemlidir; Çünkü her birinin kararı ve maliyeti farklıdır. Madencilik için çeneli kırıcı yalnızca model adı veya katalog kapasite numarasına göre değil, besleme, aşağı yöndeki ekipman ve sarf malzemelerinin durumuyla birlikte değerlendirilmelidir.
Çeneli kırıcı madencilik için ne zaman doğru seçimdir?
Çeneli kırıcı genellikle birincil öğütme için uygundur; Yani büyük kaya parçalarının hattaki bir sonraki ekipmanın bunları işleyecek kadar ulaşması gereken yer. Doğru seçimi, cihazın yalnızca daha büyük olmasına değil, beslemenin boyutuna ve malzemesine, gerekli hattın kapasitesine ve kabul edilebilir çıktı boyutuna bağlıdır.
Bu cihazda sabit çene ile hareketli çene arasında kalan taş basınç altında ezilir. Yeterince küçültülmüş bir malzeme odanın tabanından dışarı atılır; Bu nedenle girişin açıklığı, odanın şekli ve çıkışın ayarlanması performans üzerinde etkilidir.
Modelleri karşılaştırmadan önce birkaç sorunun yanıtlanması gerekiyor: En büyük yem parçasının boyutları nedir? Kırıcıya saatte ne kadar malzeme ulaşıyor? Çıkan ürün zımparaya mı, ikincil kırıcıya mı yoksa prosesin başka bir bölümüne mi gidecek? Bu soruların cevabı çene cihazının ne yapması gerektiğini ve ondan ne beklenmemesi gerektiğini belirler.
Örneğin, amaç nihai kum agregası üretmekse çeneli kırıcının seçimi kararın yalnızca bir parçasıdır. Kumun performansı ve sonraki kırma aşamaları da dikkate alınmalıdır. Bu nedenle tüm hattın kapasitesini, besleme tipini ve istenilen ürünü belirtmeden kum kırıcı fiyatını karşılaştırmak, projenin maliyeti hakkında doğru bir resim vermez.
Çeneli kırıcı performansını hangi değişkenler değiştirir?
Üç değişken birlikte dikkate alınmalıdır: Giriş beslemesi, çıkış ayarı ve aşınan parçaların durumu. Her birinin değiştirilmesi pratik kapasiteyi, ürün ayrıntı düzeyini ve hat duraklarının sayısını değiştirebilir; Cihaz modeli aynı kalsa bile.
Gelen feed'in boyutu ve tutarlılığı
En iri giriş taşı aynı makine modelinin açma ve çalışma aralığına uygun olmalıdır. Düzensiz besleme veya orantısız parçaların girişi malzemenin hazneden geçişini bozabilir; Dolayısıyla madenin gerçek koşullarında nominal kapasitenin sürekli üretime eşdeğer olduğu düşünülmemelidir.
Yayını değerlendirmek için yalnızca en büyük kayanın fotoğrafını çekmeyin. İri taşların payını, ince tanelerin miktarını, vardiyalar arasındaki yem değişikliklerini ve malzemenin besleyiciye nasıl girdiğini kaydedin. Sorun yalnızca belirli yükler geldiğinde ortaya çıkıyorsa, makineyi değiştirmek yerine besleme yöntemini değiştirmek veya gelen taşların boyutunu kontrol etmek daha mantıklı olabilir.
Ayrıca taş kırıcıdan sonraki darboğazın da bilinmesi gerekir. Konveyör bandının veya konveyörün çıktıyı alamaması durumunda, birincil makinenin kapasitesinin arttırılması tüm hattın üretimini mutlaka artırmaz. Karar kriteri, yalnızca çeneye giren malzeme miktarı değil, tüm hattın kullanılabilir çıktı tonajıdır.
Çıkış açıklığı ve çenelerin konumu
Çıkış kapalı açıklığı veya CSS, hareket döngüsünün çıkış kısmında iki çene arasındaki minimum mesafedir. Ayarlamak ürünün boyutunu etkiler ancak açıklığın azaltılması tek başına daha iyi bir üretim çözümü değildir ve bir sonraki adımın kapasitesi ve ihtiyaçları ile birlikte değerlendirilmelidir. Çeneli kırıcı parametreleri üzerine yapılan deneysel araştırmalar ayrıca CSS'nin ürün ve performans üzerindeki etkisinin granülasyon amacına ve test koşullarına bağlı olduğunu göstermektedir.
Sabit çene ve hareketli çene, aşınma açısından düzenli olarak kontrol edilmesi gereken parçalardır. Kırıcı parçaları satın alırken, alaşımın görünen boyutu veya adı karar vermek için yeterli değildir; Parçanın makine modeline, kesme yüzeyinin şekline, montaj yerine ve ilerleme koşullarına uygun olması da önemlidir. Örneğin, çeneli kırıcı testinde manganlı çeliklerin aşınması üzerine yapılan bir araştırma, sabit ve hareketli çenelerin aşınma davranışının aynı olmadığını ve daha fazla manganın her durumda daha ekonomik bir seçim anlamına gelmediğini gösterdi.
Değişken | Neler kontrol edilmeli? | Genel hata | Ölçüt Daha İyi karar |
İlerleme girişi | Kaba taş boyutu, ince taneler ve besleme eşitliği | Makineyi yalnızca ortalama taş boyutuna göre seçin | Yem numunelerinin birkaç vardiyada kaydı |
Kapasite | Tüm hattın gerekli üretimi ve bir sonraki ekipmanın gücü | Üretim ile kataloğun kapasitesinin bilinmesi true | Kullanılabilir hat çıkışı ölçümü |
Çıkış aralığı | Sonraki adımda CSS ve ayrıntı düzeyi gerekli | Ürünü kapatmak için Aşırı açmayı kapatın daha küçük | Tüm devrenin performansına dayalı ayar |
Çeneler ve aşınan parçalar | Model, kurulum boyutları, çene şekli ve aşınma modeli | Parçaları yalnızca fiyata veya alaşım adına göre satın alma | Teknik özellikleri ayarlama ve işlem başına maliyeti hesaplama |
Bakım | Çalışmama süresi, arıza nedeni ve parça envanteri Gerekli | Aşınma nedenini kontrol etmeden parça değişimi | Tekrarlanan arızaların nedeninin kaydedilmesi ve düzeltilmesi |
Ben, Javad Rajabi, çeneli kırıcı parçalarının seçimini incelerken, konuşmaya parçanın adıyla başlamıyorum; Önce bir önceki parçanın nasıl giyildiğini soruyorum. Tekdüze aşınma, tek taraflı aşınma ve tekrarlayan arızalar arasındaki fark, yalnızca aynı parçayı yeniden sipariş etmek için bir neden değil, cihazın güç kaynağını, kurulumunu veya ayarlarını kontrol etmek için de bir ipucu olabilir.
Tahran'dan parça tedarikini takip eden alıcılar için, satın alma işlemini makine tamamen durduruluncaya kadar ertelemek maliyetli bir hatadır. O anda parça özelliklerini doğru şekilde eşleştirme, arıza nedenini araştırma ve değiştirmeyi planlama fırsatı azalır. Parçanın gerçek maliyeti yalnızca fatura tutarı değildir; Hattın uyku süresi ve aynı arızanın tekrarlanma ihtimali de kararın bir parçası.
Meslektaşlarıma tavsiye ettiğim bir ipucu da "kısa bir makine dosyası" hazırlamaktır: model ve kimlik numarası, kurulum yerinin resmi, parçanın boyutları veya çizimi, önceki değiştirme tarihi, işlenen yaklaşık tonaj ve aşınmış yüzeyin fotoğrafı. Bu bilgi, bir kırma ekipmanı satıcısıyla konuşurken benzer şekilde adlandırılmış parçaların gerçekten uyumlu parçalarla karıştırılmasını önlemeye yardımcı olacaktır. Elbette fotoğraflar ve saha ölçümleri, üreticinin parçaya ilişkin çiziminin ve teknik onayının yerine geçmez.
Güvenlik onarım programının sonuna kadar ertelenmemelidir. Haznede kaya sıkışması yalnızca üretimin durdurulması meselesi değildir: Kapatma sonrasında bile parçaların aniden hareket etmesi veya depolanan enerjiyi serbest bırakma riski vardır. ABD Maden Güvenliği ve Sağlık İdaresi'nin (MSHA) kaza araştırma raporu, çeneli kırıcı sıkışmalarının giderilmesinde de aynı tehlikeyi kaydetti; Herhangi bir müdahale öncesinde cihaza özel güvenli yöntemin eğitimli kişiler tarafından uygulanması gerekmektedir.
Cihaz seçimi ve parça satın alınması için yol haritası
Hataya daha az eğilimli olan yol, önce taş kırıcının hattaki görevini tanımlamak, ardından aynı göreve sahip makinenin ve parçaların özelliklerini ölçmektir. Cihaz mevcutsa, parçayı satın almadan veya değiştirmeye karar vermeden önce, çalışma verilerinden performans kaybının nedenini kontrol edin ve güvenli ziyaret edin.
- İlk adımın görevini belirtin. Bir sayfaya sonraki adım için giriş beslemesinin boyutunu, gerekli kapasiteyi ve istenen çıktı boyutunu kaydedin. "Daha fazla üretmek" yeterli bir amaç değil; Hattın hangi bölümünün hangi çıkışı gerektirdiği açık olmalıdır.
- Gerçek besleme verilerini toplayın. Tipik yükleri ve sorunlu yükleri örnekleyin ve kaya boyutu ve malzemesindeki değişiklikleri kaydedin. İstisnai bir yüke veya düşük yük gününe göre seçim yapmak yanıltıcı olabilir.
- Nominal kapasite dışında mevcut makine durumunu kontrol edin. Aynı makine kılavuzuna göre çıkış ayarını, besleme tekdüzeliğini, çene durumunu ve boşaltma yolunu değerlendirin. Denetim, uygun durdurma ve emniyete alma yöntemiyle yapılmalıdır; Çalışma sırasında mahfazanın kurcalanması sorun giderme aracı değildir.
- Yedek parça için uygunluğu belgeleyin. Önceki parçanın fotoğrafıyla birlikte cihaz modelini, çizimi veya teknik kodu, koltuk boyutlarını ve bağlantı yerini sağlayın. Sazakh Sazeh Company'de, madencilik çeneli kırıcı parçalarının satışına ilişkin teknik tartışmanın temeli, parçaların adlarının benzerliği değil, aynı doğrulanabilir spesifikasyonlar olmalıdır.
- Maliyeti performansa bağlayın. Seçenekleri karşılaştırırken, gözlemlenen dayanıklılığın, değiştirme süresinin ve hat durma etkisinin yanı sıra satın alma fiyatını da belirtin. Besleme koşullarını ve performansı kaydetmeden iki parçanın ömrünü karşılaştırmak genellikle adil değildir.
- Güvenlik ve toz kontrol programına aynı anda bakın. Malzeme giriş ve boşaltma noktaları toz kaynağı olabilir; Hat tasarımına ve malzemesine bağlı olarak muhafaza, yerel havalandırma veya uygun toz muhafaza yöntemleri gibi kontroller dikkate alınmalıdır. NIOSH kılavuzu kırma işleminde bu noktaların değerlendirilmesini vurgulamaktadır.
Sonuç ve nihai görüş
Cihaz, besleme ve sarf malzemelerini bir set olarak gördüğümüzde madencilik için çeneli kırıcı bence başarılı bir seçimdir. Nominal kapasite karşılaştırmanın başlangıç noktasıdır; Nihai karar, hattın gerekli çıkışına, parçaların uyumluluğuna, duraklama geçmişine ve güvenli bakım olasılığına göre verilmelidir.
Mevcut makineyi onarmak, ayarları değiştirmek veya yedek parça seçmek arasında tereddüt yaşıyorsanız beslemenin özelliklerini, makinenin modelini ve aşınmış parçaların resimlerini bir araya getirin. Bu kısa vaka, Crusher Construction Company'deki meslektaşlarımla aramızdaki tartışmayı daha kesin hale getiriyor ve aceleci bir yanıt yerine hattın gerçek sorununun araştırılmasına yardımcı oluyor.
تماس با ما