

برای اطلاعات بیشتر با ما تماس بگیرید.
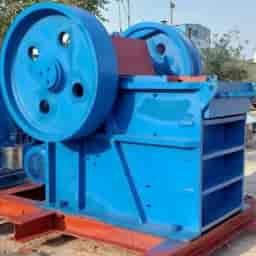
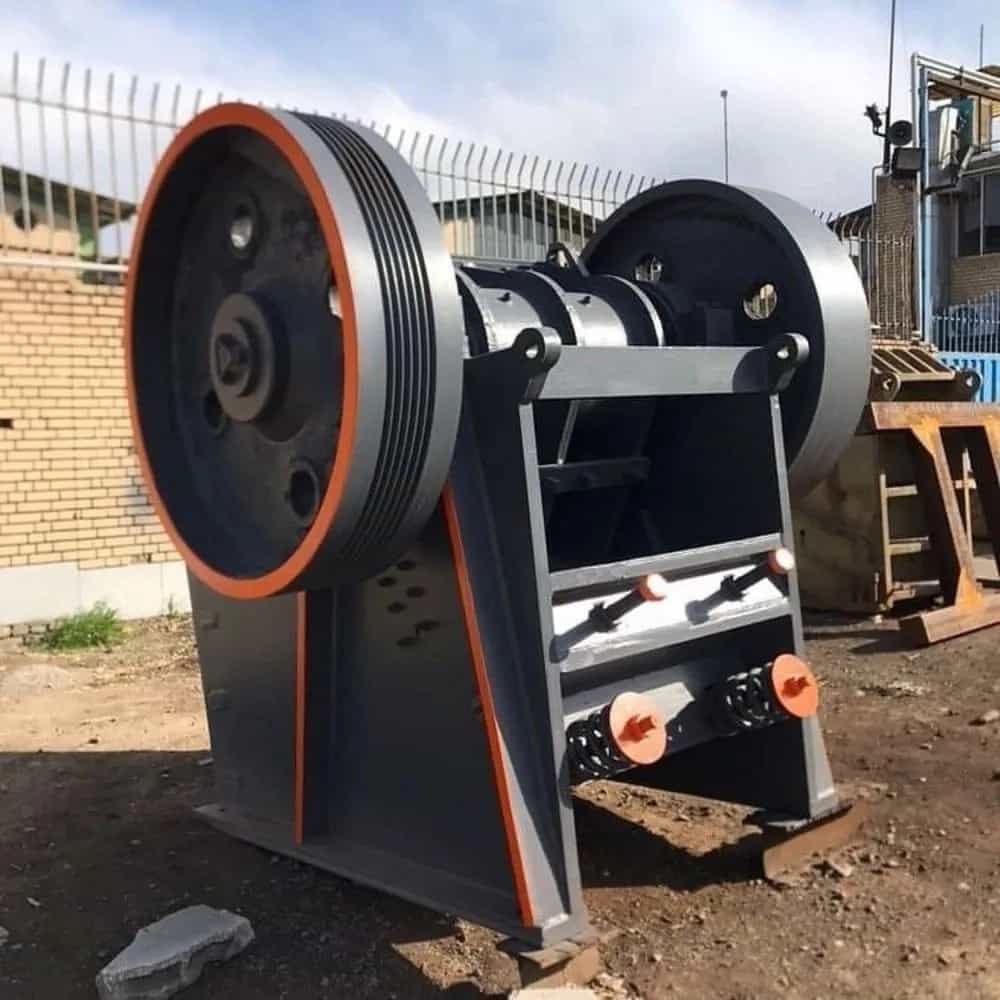
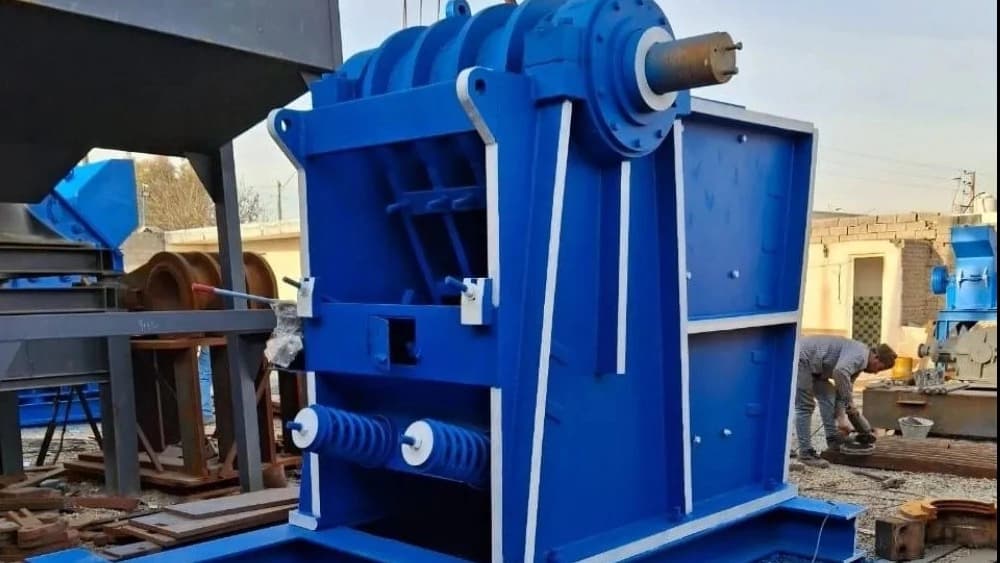
Çeneli kırıcı makine inşaatı
Çeneli kırıcının kırma sektöründeki yeri ve önemi
Madencilik ve cevher işleme endüstrisi, kayaların ve minerallerin boyutunu küçültmek için her zaman güçlü ve verimli ekipmanlara ihtiyaç duymuştur. Bu arada Çeneli Kırıcı, en eski, en yaygın ve güvenilir birincil kırma makinelerinden biri olarak merkezi bir rol oynamaktadır. Yüksek güvenilirliği, basit mekanik yapısı ve çok büyük giriş boyutlarına sahip malzemeleri kırabilme yeteneği nedeniyle bu cihaz, kum madenleri, yapı taşları, geri dönüşüm ve kimya endüstrilerindeki birçok işleme hattının temel taşı olarak kabul edilmektedir. Çeneli kırıcının yapımı, metalurji bilgisi, gelişmiş mekanik tasarım ve parçalara etki eden kuvvetlerin ayrıntılı olarak anlaşılmasını gerektiren karmaşık bir mühendislik sürecidir. Bu sektörde uzmanlaşmış bir referans olan "Jehan Sang Shek" fabrikası, dayanıklı ve yüksek verimli ürünler sunmak için en yüksek kalite standartlarıyla çeneli kırıcının optimum tasarımı ve imalatında uzun yıllara dayanan deneyimini kullanmıştır.
Çeneli kırıcıların tarihi: endüstriyel evrimin kökenleri
Çeneli kırıcıların tarihi 19. yüzyıla kadar uzanmaktadır. İlk mekanik taş kırıcılar, sanayi devrimi sırasında inşaat ve maden çıkarma sektörünün artan ihtiyaçlarını karşılamak üzere geliştirildi.
İlk icatlar ve patentler
Çeneli kırıcıya ilişkin ilk tescilli patent 1847'de Scotchley'e verildi. Ancak asıl dönüm noktası, Kodel'in döner çeneli kırıcının patentini alması ve ardından Smith'in tasarımlarını geliştirmesiydi. Bu tasarımlar, bugün bildiğimiz hareketli ve sabit iki çeneden oluşan mekanizmanın temelini oluşturdu.
20. yüzyılda evrim
20. yüzyılda agregaların seri üretimine olan ihtiyacın artması ve hammadde boyutlarının daha fazla üretkenlikle küçültülmesiyle birlikte mühendisler iki ana faktöre odaklandı:
1. Kapasitenin artırılması: Giriş açıklığının boyutlarının büyütülmesi ve güç aktarım sistemlerinin iyileştirilmesi
2. Aşınma parçalarının ömrünün uzatılması: Çene yapımında manganez çelikleri ve aşınmaya dayanıklı alaşımların kullanılması.
Günümüzde çeneli kırıcı üretimi, optimum gerilim dağılımını sağlamak ve malzeme yorulma arızalarını azaltmak için gelişmiş Hesaplamalı Akışkanlar Dinamiği (CFD) modellemesinin ve Sonlu Elemanlar Analizinin (FEA) kullanımını içeren bir aşamaya ulaşmıştır. "Jahan Taş Kırıcı" fabrikası, en son mühendislik başarılarını kullanarak bu yeniliklerin başında yer almaktadır.
Çeneli Kırıcının Prensipleri: Kırma Mekaniği
çeneli kırıcı sıkıştırılarak kırma prensibine göre çalışır. Bu yöntem, birincil parçalamanın en yaygın şeklidir.
Basınçlı kırma mekanizması
Bu cihazdaki parçalama işlemi aşağıdaki gibidir:
1. Malzemelerin girişi: Hammaddeler (besleme), hazne aracılığıyla makinenin üst açıklığından girer.
2. Sıkıştırma: Malzemeler iki çene yüzeyi arasına yerleştirilir: Sabit Çene ve Döner Çene.
3. Ezme kuvveti: Hareketli çene ileri geri hareketle sabit çeneye doğru hareket eder ve malzemeye çok yüksek bir kuvvet uygular. Bu kuvvet malzemenin çekme ve basma direncini aşar ve kırılmasına yol açar.
4. Boşaltma: Malzeme çıkış açıklığından geçebilecek büyüklükte kırıldıktan sonra aşağıya doğru yönlendirilerek hareketli çenenin altından çıkar.
Küçültme oranının ayarlanması (Küçültme Oranı)
Çeneli kırıcının tasarımı ve performansındaki en önemli parametre boyut küçültme oranıdır. Bu oran, girdi malzemesinin kaç kat daha küçük olacağını belirler. Bu ayar doğrudan cihazın alt kısmında bulunan çenelerin uçları arasındaki mesafe ile ilgilidir ki buna "Deşarj Boşluğu Ayarı" adı verilmektedir. Modern bir çeneli kırıcı yapma sürecinde bu ayarlama hidrolik veya mekanik olarak yapılır.
Krank mili mekanizması ve eksantrik mili
Çeneli kırıcının atan kalbi, güç aktarım sistemi ve hareketli çenenin hareketidir. Bu hareket, dönme gücünü bir elektrik motorundan veya dizel motordan alan bir ana mil tarafından sağlanır. Bu şaftın üzerine eksantrik bir parça monte edilmiştir.
[ E = \frac{M \cdot r}{I} ]
burada (M) tork, (r) eksantrik yarıçaptır (çene hareketinin miktarını belirler) ve (I) sistemin ataletidir. Şaftın eksantrik hareket nedeniyle dönme hareketi, krank milini tahrik eder ve son olarak hareketli çeneyi dikey düzlemde salınımlı bir şekilde ileri ve geri hareket ettirir.
Çeneli kırıcının üretim sürecindeki ana bileşenler
Çeneli kırıcı yapımında başarılı olmak için aşağıdaki bileşenlerin her birini bilmek ve tasarlamak kritik öneme sahiptir:
1. Ana gövde ve çerçeve (Çerçeve)
Cihazın gövdesi tüm kırma kuvvetlerini taşıyan ana yapıdır. Bu bölüm mümkün olan en yüksek güce sahip olmalıdır.
Malzemeler: Genellikle yüksek mukavemetli dökme demirden veya kalın kaynaklı çelik plakalardan yapılır.
Tasarım: Güçlü titreşimlere dayanabilecek ve basınç kuvvetlerini desteklere düzgün şekilde aktarabilecek şekilde tasarlanmalıdır. Jahan Kırıcı Fabrikası'nda gövde, yük taşımada herhangi bir zayıflık olmadığından emin olmak için ileri kaynak teknikleri ve tahribatsız muayene (NDT) kullanılarak üretilmektedir.
2. Çeneler (Çene Plakaları)
Çeneler, malzeme ile doğrudan temas halinde olan ve ciddi aşınmaya maruz kalan parçalardır. Çenelerin yapım kalitesi cihazın ömrünü belirler.
Sabit ve hareketli çene: Her ikisi de aşınmaya dayanıklı alaşımlı çeliklerden yapılmıştır.
Standart malzemeler: En yaygın malzeme, işlenerek sertleşme özelliği nedeniyle yüzeyinin sertliğini artıran yüksek manganlı çeliktir (Yüksek Manganlı Çelik - Mn13, Mn18 veya Mn21).
Yüzey tasarımı: Çenelerin iç yüzeyinde malzemeleri kırma ve besleme verimliliğini artıran dişler (köşeli ayraçlar) bulunur.
3. Krank mili ve eksantrik mil sistemi
Bu set, dönme kuvvetini karşılıklı kuvvete dönüştürür.
Şaft: Yüksek kesme ve bükülme gerilmelerine dayanabilmesi için uygun ısıl işleme tabi tutulmuş dövme çelikten yapılmış olmalıdır.
Rulmanlar: Yüksek kapasiteli oynak makaralı rulmanlar çok ağır radyal ve eksenel yükleri taşımak için kullanılır. Toz girişini önlemek için rulman yatağının doğru tasarımı hayati öneme sahiptir.
4. Ayarlama Mekanizmasının Ayarlanması
Bu sistem çıktının boyutunu değiştirme olanağı sağlar.
Türler: Ayar somunları kullanılarak mekanik olarak veya hidrolik olarak (bu, modern makinelerde daha yaygındır) uygulanabilir. Hidrolik mekanizmalar daha hassas kontrol sağlar.
5. Aşırı yük koruma mekanizması (Geçiş Plaka Sistemi)
Bu sistem cihazın mekanik güvenliğinden sorumludur.
Koruyucu plakalar (Geçiş Plakaları): Hareketli çenenin arkasında iki adet üçgen plaka bulunur. Kırılmayan bir nesnenin (metal kütle gibi) sıkışması durumunda basınç, hareketli çene aracılığıyla koruyucu plakalara aktarılır. Eğer kuvvet limiti aşarsa, sarf parçaları olan bu plakalar kırılarak ana çerçevenin zarar görmesini önleyecektir. Bu, güvenli bir çeneli kırıcı yapımında önemli bir özelliktir.
Çeneli kırıcı yapma adım adım süreci
Çeneli kırıcı imalatı, tasarım, döküm, işleme ve montaj arasında dikkatli bir koordinasyon gerektiren çok aşamalı bir mühendislik projesidir.
İlk aşama: Tasarım ve Mühendislik
Bu aşama projenin başarısının temelidir.
Kapasite ve boyutun belirlenmesi: Müşterinin ihtiyacına göre (örneğin saatte ton kapasitesi ve yem boyutu), açıklığın boyutları (genişlik ve yükseklik) ve kırılacak taşın cinsi (sert veya yumuşak) belirlenir.
Üç boyutlu modelleme ve gerilim analizi (FEA): SolidWorks veya Inventor gibi yazılımlar kullanılarak cihazın tam modeli tasarlanır ve ardından analitik yazılımla maksimum yükleme koşulları altında gerilimlerin dağılımı kontrol edilir. Bu, tüm parçaların yeterli güvenlik faktörüyle tasarlanmasını sağlar.
İkinci aşama: Ana Bileşenlerin İmalatı
Çerçeve üretimi: Ana çerçeve ya büyük bir kalıba dökülerek ya da kalın çelik sacların lazerle kesilmesi ve dikkatlice kaynaklanmasıyla yapılır. Kaynakta hassasiyet, ısıdan kaynaklanan bozulmaları önlemek için çok önemlidir.
Hassas İşleme: Titreşimi en aza indirmek ve bileşen ömrünü uzatmak için ana şaft, eksantrik plakalar ve rulmanlar çok hassas toleranslarla işlenmelidir.
Üçüncü adım: Aşınma parçalarının dökümü
Ayar çeneleri ve plakaları genellikle özel manganez çeliklerinden dökülür.
Isıl işlem: Dökümden sonra parçaların istenen mekanik özellikleri (sertlik ve tokluk gibi) stabilize etmek için kontrollü ısıl işleme tabi tutulması gerekir.
Dördüncü adım: Birincil montaj (Alt Montaj)
Bu aşamada şaft, krank mili, rulmanlar ve ayar mekanizması gibi iç bileşenler çerçevenin içine monte edilir. Sistemlerin gres enjeksiyonu ve birincil yağlaması yapılır.
5. adım: çenelerin kurulumu ve son ayarlar
Altıncı adım: test etme ve devreye alma
Cihaz teslimattan önce test yüklerine tabi tutulur. Testler aşağıdakileri içerir:
Yetkisiz titreşim olup olmadığını kontrol edin.
Yük altında elektrik motorunun akım tüketiminin ölçümü.
Diyafram ayarlama mekanizmasının performans testi.
Jahan Taş Kırma Fabrikası, çeneli kırıcı üretiminde kalitenin ancak mühendislik prosedürlerini sıkı bir şekilde takip ederek ve birinci sınıf hammaddeler kullanarak elde edilebileceğine inanmaktadır.
Verimliliği artırmak için tasarım ve inşaatta önemli hususlar
Çeneli kırıcının performansını optimize etmek, sıklıkla gözden kaçan ayrıntılara dikkat etmeyi gerektirir.
Çene plakası şeklinin kapasiteye etkisi
Çenenin iç yüzeyinin geometrik şekli (kapalı rol), yemin emilimi ve cihazın kapasitesi üzerinde doğrudan etkiye sahiptir. Yivli dişler, açıklık içindeki taşların kilitlenmeden makinenin merkezine doğru itilmesini sağlar. Bu olay "kilitleme etkisi" (Kıstırma Açısı) olarak bilinir. Kayanın delikte kaymasını önlemek için Napping açısı her zaman malzemenin iç sürtünme açısından daha büyük olmalıdır.
Toz ve yağlama yönetimi
Çeneli kırıcı yapımında rulman contaları büyük önem taşır. İnce parçacıkların yatak odasına girişi, erken arızalanmalarının ana nedenidir. Gelişmiş modellerde merkezi yağlama sistemlerinin ve çift sızdırmazlık sistemlerinin kullanılması pahalı parçaların uzun ömürlü olmasını sağlar.
Doğru elektrik motoru seçimi
Motor seçimi gerekli kapasiteye (beygir gücü) ve başlangıç torkuna göre yapılmalıdır. Çeneli kırıcılar tam yükte çalıştığı için motorun ilk anda maksimum tork sağlayabilmesi gerekir. Bazı uygulamalarda değişken hız kontrol sürücülerinin (VFD) kullanılması enerji tüketiminin optimize edilmesine yardımcı olabilir.
Çeneli kırıcının yapısı ve çalıştırılmasıyla ilgili güvenlik ipuçları
Cihazın çalışmasının doğası ve içerdiği büyük kuvvetler nedeniyle, çeneli kırıcının imalatı ve çalıştırılması sürecinde güvenlik ilkelerine uyulması zorunludur.
İnşaatta güvenlik
1. Koruyucu Kaplama: Kasnaklar, kayışlar ve volanlar gibi tüm hareketli parçalar, operatörün ellerinin veya kıyafetlerinin girmesini önlemek için sıkı metal korumalarla kaplanmalıdır.
2. Acil durdurma sistemi: Acil durdurma düğmeleri (E-Stop) açıkça işaretlenmeli ve operatör tarafından erişilebilir olmalıdır.
3. Yük limitleri: İzin verilen basınç kuvveti ve çalışma sıcaklığı limitleri gövde üzerine kalıcı etiketler olarak yapıştırılmalıdır.
Operasyon güvenliği
1. Ezilemeyen nesnelerin girişinin önlenmesi: Metal veya betonarme girişi, çenelerin ve korunan plakaların kırılmasına neden olabilir ve cihazın güvenliğini tehlikeye atabilir.
2. Periyodik muayene: Şaftların ve gövdedeki (özellikle yatakların etrafındaki) olası çatlakların düzenli muayenesi önemlidir.
3. Uygun havalandırmanın sağlanması: Kapalı ortamlarda silikoza bağlı toz yönetimi çok önemlidir ve standart emiş ve havalandırma sistemleri kurulmalıdır.
Çeneli kırıcı sektörünün özeti ve geleceği
Çeneli kırıcı yapmak, klasik mekanik bilgiyi modern malzeme mühendisliği ve simülasyon teknolojileriyle birleştiren bir sanattır. Bu cihaz, bakımının nispeten basit olması ve yüksek imha gücü nedeniyle hâlâ endüstrinin birincil taş kırıcısı olmaya devam edecek. Çeneli kırıcıların tasarımı ve üretiminde uzun yıllara dayanan deneyime dayanan "Jehan Sang Shekan" fabrikası, İran madenlerinin zorlu çalışma koşullarında en yüksek verime sahip olmanın yanı sıra akıllı tasarımlarla enerji tüketimini optimize eden ve arıza süresini en aza indiren ürünler sunmaya kendini adamıştır. Bu endüstrinin geleceği, daha fazla otomasyona, parçaların aşınmasını sürekli olarak izlemek için akıllı sensörlerin kullanılmasına ve çeneli kırıcıların dayanıklılığını ve performansını önemli ölçüde artırmak için darbeye ve aşınmaya dayanıklı alaşımların geliştirilmesine doğru ilerleyecektir. Doğru tasarım ve mükemmel uygulama, bu uzmanlık alanında başarının anahtarıdır.
نظرات و تجربیات شما
دیدگاه شما چیست؟
با ثبت امتیاز خود، به ما در تولید محتوای بهتر کمک کنید.