
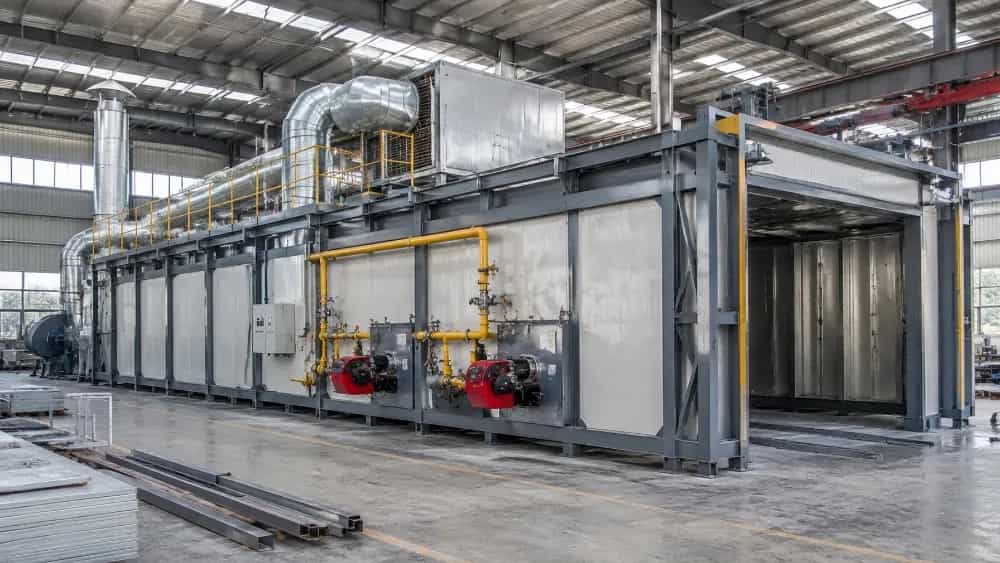
Statik fırın yapımı, elektrostatik toz boyaların 180 ila 220 santigrat derece sıcaklık aralığında tamamen kürlenmesinde kullanılan, dolaylı hava sirkülasyon sistemi ile donatılmış yalıtımlı ısı odalarının projelendirilmesi ve uygulanmasıdır. Bu endüstriyel ekipman, kabinin her yerinde eşit ısı dağılımı oluşturarak, metal parçalarda yanmaya veya olgunlaşmaya neden olmadan boya parçacıklarının polimerizasyon reaksiyonunu stabilize eder. Isfahan Zinda Roud Company, yanma mühendisliği ve akışkanlar mekaniği standartlarına dayanarak, bu tip fırınları atölye kapasitesine ve sürekli endüstriyel hatlara göre yerlileştirerek üretmektedir.
Odanın tasarımında ve termal fırınların yalıtımında mühendislik ilkeleri
Boya kürleme fırınının ısıl verimliliğindeki en önemli faktör, ısı köprülerini ve atölye alanına ısı sızıntısını önlemektir. Saha incelemelerinde gövde içindeki entegre metal yapıların termal kesme olmadan kullanılmasının dış duvara ciddi sıcaklık transferine ve yüksek yakıt kaybına neden olduğu birçok kez tespit edilmiştir. Gövde mühendisliğinde duvarların kalınlığı standart yoğunluğa sahip modüler sandviç panellere göre belirlenir. İç katman, sürekli genleşme ve daralma nedeniyle deforme olmaması için kalın galvanizli veya yağlı formlu saclardan yapılmıştır.
Yüksek yoğunluklu sıkıştırılmış taş yünü ve termal yansıtıcı katmanlardan oluşan çok katmanlı yalıtım, yükleme sırasında bölme sıcaklığının ani düşmesini önler. Birleşim yerlerinin dikkatli bir şekilde yalıtılması ve giriş kapısı menteşelerinin yüksek sıcaklığa dayanıklı silikon yanmaz şeritlerle yalıtılması, pişirme gazlarının ve sıcak havanın kaçmasını önler. Bu yapısal yaklaşım, sürekli çalışma döngülerinde fırının yıpranmasını en aza indirir.
Endüstriyel şasilerin gövde yapısının korunmasındaki rolü
Fırının temeli ve alt şasesi, ağır parçaların, konveyör sistemlerinin veya hareketli arabaların ağırlığına karşı yeterli mekanik dirence sahip olmalıdır. Ağır sanayi profillerinin koruyucu gaz altında kaynak yapılarak kullanılması, çalıştığı yıllar boyunca herhangi bir oturmayı, çatının sallanmasını ve kapıların hava sızdırmazlığının bozulmasını engeller.
Dolaylı ısı transferi mekanizması ve sıcak havanın düzgün dolaşımı
Boya yüzeyinin nihai kalitesi ve tekdüze parlaklığı doğrudan fırın bölmesindeki sıcaklık homojenliğine bağlıdır. Isının alevden parçaya doğrudan aktarılması, reçine parçacıklarının sararmasına, pullaşmasına ve eksik yanmasına neden olur. Buna göre mühendislik sistemlerinde, ısıyı aktarmak için ısı direnci yüksek, tamamı çelik bir ısı eşanjörü kullanılır, böylece brülörden çıkan gazlar pişirme bölmesine girmez.
Sıcak hava akışı yüksek ısı sınıfına sahip radyal fanlar ile sirküle edilir. Bu fanlar, fırının tabanından havayı emer, sıcak eşanjör borularının etrafından geçirir ve düzenlenmiş bir akış hızında alt kanallar ve yan duvarlar aracılığıyla kabine geri yönlendirir. Kanallar boyunca ayarlanabilir damperlerin takılması, fırının üst ve alt kısmı arasındaki sıcaklık farkının beş santigrat derecenin altına sınırlandırılmasını mümkün kılar; Darbe ve yapışma testi standardında belirleyici olan konu.
Yanma kontrolü ve sıcaklık şokunun önlenmesi
Sıcaklık artış hızının tam olarak kontrol edilmesi, polimerizasyon tamamlanmadan toz boyanın aşırı akışını önler. Fırının çeşitli noktalarında bulunan kalibre edilmiş termokupllar, dijital kontrol paneline termal veriler göndererek brülörün gücünün, parçaların termal yüküne göre hassas bir şekilde ayarlanabilmesini sağlar.
Parçaların hareket tipine göre fonksiyonel fırın modeli çeşitleri
Parça boyutları ve üretim hacmi açısından sektörlerin ihtiyaçları aynı değil. Fırınların yükü taşıma yöntemine göre sınıflandırılması, tüm kaplama atölyesinin yerleşim planını belirler.
Kutu veya kutu modelleri, parça çeşitliliği ile atölyelerde en çok kullanılanlardır. Bu modeller tek kapılı veya çift kapılı olarak yapılır ve parçalar hazneye manuel tekerlekli arabalar veya harici manuel konveyörler aracılığıyla yönlendirilir. İnşaat profilleri gibi çok uzun parçalarda fırının boyu artırılarak, uzunluğa bağlı olarak hava sirkülasyon sistemi güçlendirilir.
Yüksek sirkülasyonlu hatlarda kontinü veya konveyörlü fırınlar kullanılır. Bu yapıda parçalar hava konveyörü zincirine asılarak termal tünelden belli bir hızla geçerler. Bu modellerdeki giriş ve çıkış açıklıklarının tasarımı, endüstriyel hava perdelerinin tünelin iki açık ucundaki sıcaklık düşüşünü kontrol etmesini gerektirir.
Üretim akışını düzenlemek için iki taraflı modelleri açın
Bir tarafta püskürtme istasyonunun, diğer tarafta soğutma istasyonunun bulunduğu fabrikalarda, iki kapılı kutu fırın, çiğ ve pişmiş parçaların birbirine karışmasını ortadan kaldırmada yüksek verimlilik yaratır.
Isı eşanjörlerinin dayanıklılığındaki temel malzemeler ve parçalar
Isı eşanjörü veya itfaiye ocağı olarak adlandırılan fırın en fazla termomekanik gerilime maruz kalır. Yüksek sıcaklıklarda metallerin genleşme katsayılarının farklılığı, kısa vadede kaynakların patlamasına ve zehirli yanma gazlarının fırın içerisine sızmasına neden olabilir.
Ana yanma odasında uygun kalınlıkta, ısıya dayanıklı paslanmaz çelik sacların kullanılması parçanın kullanım ömrünü önemli ölçüde artırır. Hassas düzenlemeye sahip termal geçiş boruları ısının tek noktada birikmesini engeller ve değişim yüzeyini artırarak çıkış bacasının sıcaklığını düşürür. Bu mekanik verimlilik, atölyedeki gaz veya dizel tüketiminin doğrudan azalmasıyla sonuçlanır.
Teknik ve işlevsel özellikler | Manuel taşımalı kutu fırın | Manuel konveyör kutulu fırın (manuel ray) | Sürekli tünel fırını (konveyör) |
İş akışı türü | Sürekli / toplu yükleme | Sürekli / Orta sürekli | Tam sürekli ve otomatik |
Uygun üretim hacmi | Küçük ve orta ölçekli atölyeler | Parça üretim atölyeleri Ağır | Sürekli seri üretim fabrikaları |
Yük aktarma yöntemi | Atölye zemininde tekerlekli araba | Hava rayı Askıya alındı | Sürekli konveyör zinciri |
Bölmenin termal dağılımı | ±5 Santigrat derecenin altında | ±4 Santigrat derecenin altında | ±3 santigrat derecenin altında |
Giriş havalandırma tipi | Silikon şeritli menteşeli kapı | Yivli ray veya menteşe kapısı | Açıklıklarda dinamik hava perdesi |
Isı değişim sistemi | Sıcak hava eşanjörü Dolaylı | Dolaylı sıcak hava eşanjörü | Modüler çok bölümlü eşanjör |
Enerji tüketiminin kurulumu, devreye alınması ve optimizasyonu için dikkat edilmesi gerekenler
Fırınlardaki birçok işlevsel sorun, yerleştirme ve atölye havalandırmasındaki hatalardan kaynaklanmaktadır. Egzoz bacasının emişinin yetersiz olması veya fırının hol kapılarının doğrudan rüzgar akışına maruz kalacak şekilde monte edilmesi sıcaklık verimliliğini bozar.
Brülördeki yakıt-hava oranının ayarlanması, sirkülasyon fanlarının çalışmasının sürekli izlenmesi ve düzenli servis periyotlarında dikişlerin sızdırmazlığının kontrol edilmesi proses verimliliğini standart seviyede tutacaktır. Fırın tabanından hava dönüş yolunun doğru uygulanması, ısının yeniden yönlendirilmesinde hayati rol oynar ve soğuk katmanların kabin alt yüzeyine yerleşmesini önler. Isfahan Zinda Roud şirketi, tüm inşaat aşamalarını, yakıt tedarik kapasitesi ve müşterinin üretim alanının sınırlamalarına yapısal uygunluk esas alınarak uyguluyor.