
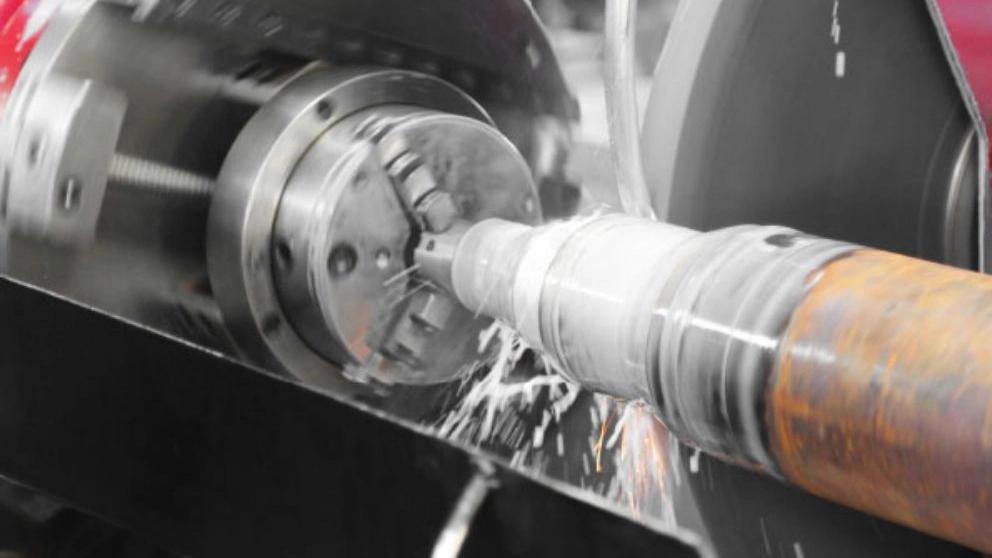
Taşlama işlemi, iş parçası üzerindeki fazla malzemeleri aşındırarak giderebilen bir aşındırma işlemidir. Taşlamada kullanılan farklı tipte takımlar vardır ancak genel olarak bu takımların hepsinin üzerinde aşındırıcı taneler bulunur ve bu aşındırıcı tanelerin her biri iş parçasının küçük bir kısmının şeklini değiştirir. Aslında taşlama işlemi iş parçası üzerinde çalışmanın son aşamasıdır ve bu işlem sonrasında iş yüzeyinin kalitesi artar ve iş parçasının yüzeyine bir nevi cilalama işlemi yapılır.
Taşlama işleminde kesme hareketi, iş parçasının geometrisine bağlı olarak ya takımın hareketi ile ya da iş parçası tarafından yapılabilir. Taşlama takımları, bir matris içine daldırılan ve parlatma ve taşlama işlemlerini gerçekleştiren silisyum karbür veya alüminyum gibi çeşitli parçacıklardan, parçacıklardan oluşur. Sert parçacıkların boyutlarının çeşitli aletlerde değişmesi nedeniyle bu parçacıklar genellikle matrise rastgele yönlerle yerleştirilir.
Taşlama makinesi takım ve iş parçası olmak üzere iki parçadan oluşur, dönen bir motor içerir ve takımı veya taşı istenilen hızda döndürür ve iş parçasını fikstür içerisinde tutmak için bir yatağa sahiptir. Taş kafası sabit ve hareketli iş parçalarına göre ayarlanabilir.
Taşlama işlemi sırasında taşlama makinesinde önemli miktarda ısı oluşur, dolayısıyla bu cihazlar iş parçasının ısısını taşıyamayacak kadar fazla olacak şekilde bir soğutma sistemine ihtiyaç duyarlar. yukarı çıkma Bazı taşlama işlemlerinde soğutucunun bile yanabildiğini gördük. Ancak yaklaşık 200 nm'de yüksek hassasiyetli taşlamada çok az ısı üretildiğinden soğutmaya gerek olmadığını unutmayın.
Taşlama işlemleri için farklı yöntemler ve makineler vardır. Bu konu malzemenin türüne bağlıdır. iş parçası ve şekli. Kullanılan taşlar ayrıca farklı tane boyutlarına ve farklı çap ve şekillere sahiptir.
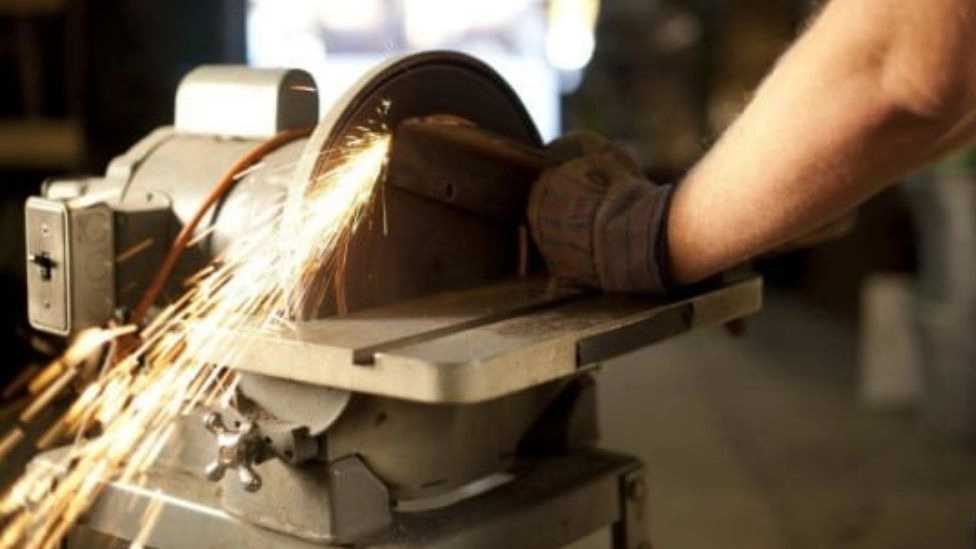
Metal tornalama takımları ile talaşların uzaklaştırılması için çeşitli yöntemler bulunmaktadır ancak genel olarak taşlama yönteminin diğer yöntemlere göre avantajları şu şekilde ifade edilebilir:
1- Kullanıldığı aşındırıcı malzeme parçacıkları Taşlama takımlarının imalatında oldukça serttirler ve bu cihazlar genellikle diğer tıraş takımlarının çalışamadığı durumlarda kullanılır. 2- Cihazlarda takımın yan tarafından uygulanan basınç Taşlama, metal tornalamaya göre çok daha az streslidir. Bunun nedeni taşlama taşlarının ve çarklarının çalışma yüzeylerindeki çok ince talaşları giderebilmesidir. Bu durumda iş parçasının şeklinde çok fazla değişiklik olmaz, aynı zamanda kaplamadan kaynaklanan çarpıklıklar da taşlama ile giderilebilir.
3- Taşlama makineleri bize çok yüksek hassasiyet sağlar ve bu sorun talaşların boyutunun çok küçük olmasından kaynaklanmaktadır. 4- Bahsedildiği gibi taşlama bir cilalama işlemidir ve son işlemdir. iş parçasında arzu edilen derecede pürüzsüzlük elde edilir ve bu nedenle diğer yöntemlerle istenen yüzeyin elde edilmesi mümkün değildir.