
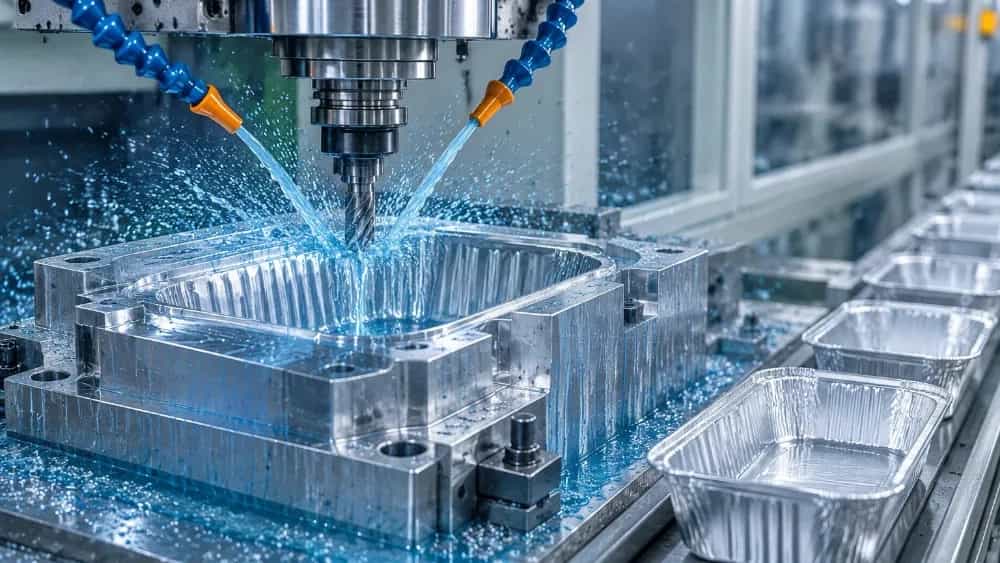
Tek kullanımlık alüminyum kaplar için kalıp yapma fiyatı, çelik bloğun kalitesine, arşın veya arşın sayısına, CNC işlemenin hassasiyetine ve kenar kesme sistemine bağlıdır. Bu maliyet mandrel ve matris tipine, havalı yay mekanizmasına ve gelen folyonun kalınlığına göre hesaplanır. Üretim sürecine başlamadan önce müşteri, mühendislik maliyetini tahmin etmek için konteynerin tam boyutlarını ve üretim hattı presinin tonaj kapasitesini belirtmelidir.
Otomatik gıda paketleme hatlarında kalıp yalnızca bir metal şekillendirme aracı değil, aynı zamanda yatırımın geri dönüşünü belirleyen üretim hattının atan kalbidir. Operasyonel deneyim, matrisin kesici kenarlarındaki bir milimetrelik hatanın bile alüminyum folyonun sürekli yırtılmasına ve pres hattının durmasına neden olabileceğini göstermektedir. Bu sorun, inşaat maliyetini belirleyen faktörlerin, kullanılan demirin ham ağırlığının ötesinde değerlendirilmesini sağlamıştır.
Alüminyum kalıp yapım maliyetinin hesaplanmasında ana değişkenler
Kalıplama atölyelerinin teknik hesaplamalarında nihai fiyat, bir dizi tersine mühendislik süreci, malzeme türü ve işleme süresine göre belirlenir. Azin Sanat'ın atölyesinde uygulanan örneklerin incelenmesi, maliyet ayrımının işverene bütçeyi optimize etme konusunda daha net bir görüş sağladığını kanıtladı.
Mandrel ve matrisin çelik kalitesi ve ısıl işlemi
Çelik türünün seçilmesi, takımın dayanıklılığına ve başlangıç maliyetine en büyük katkıyı sağlar. Alüminyum kap kalıpları için genellikle sıcak iş takım çelikleri veya SPK gibi yüksek aşınma direncine sahip alaşımlı çelikler veya standart kaliteler 1.2379 ve 1.2344 kullanılır. İşleme sonrasında bu çeliklerin, yüzey sertliklerinin 56 ila 60 Rockwell C'nin üzerine çıkması için vakumla sertleştirme ısıl işlemine tabi tutulması gerekir. Düşük kaliteli malzeme kullanımı veya açık fırında geleneksel ısıl işlem, kalıbın boyutsal değişmesine ve kesme bıçaklarının erken aşınmasına yol açar.
Basının harf sayısı ve nominal tirajı
Tek evli, iki evli veya çok evli kalıplar çeşitli sirkülasyonlar için tasarlanmıştır. Kovit sayısının artmasıyla birlikte ana bloğun alanı, eş zamanlı işleme hacmi ve hava çıkış kanallarının karmaşıklığı doğrusal olmayan bir şekilde artar. İki kapılı kalıpların yapımında tüm deliklerdeki mandrel basıncının dengeli olması son kabın sağlığı için bir şarttır, çünkü 45 ila 65 mikron kalınlığındaki alüminyum folyo dengesiz basınç toleransına tolerans göstermez.
Kesme sistemi ve pnömatik uçurtma mekanizması
Alüminyum kalıp ile plastik şekillendirme kalıpları arasındaki en büyük fark çevresel kesme sistemindedir. Mandrel ve kalıp, kabın şekillendirilmesini ve kesilmesini tek bir baskı darbesinde tamamlamalıdır. Karbür kesici halkaların ve konteyneri konveyör bandına doğru fırlatmaya yarayan pnömatik üfleme mekanizmasının tasarımı, standart parçaların yan maliyetlerinin önemli bir kısmını içermektedir.
Üretim maliyetini haklı çıkaran gizli üretim hattı zorlukları
Bazı alıcılar ön faturaları karşılaştırırken sadece nihai fiyat farkına dikkat ederken, üretimin ilk aylarında kendini gösteren gizli parametreler var.
İç pazardaki folyo kalınlığı dalgalanmalarına uyum sağlanması
Yerel pazarda tedarik edilen alüminyum folyolar her zaman tam kalınlık bütünlüğüne sahip olmayabilir. Mandrel ile matris arasındaki gevşeklik, makinist tarafından, birkaç mikronluk sac kalınlığındaki dalgalanmalarda, kabın ciddi şekilde katlanmasına veya gövdenin kesilmesine maruz kalmayacak şekilde hesaplanmalıdır. Bu toleransın elde edilmesi, hassas kıvılcım ve tel kesme işlemlerine bağlıdır ve bu da farklı bir işletme maliyeti getirir.
Sarf malzemelerinin bakım sertliği ve değiştirilebilirliği
Endüstri standardında bir kalıp modüler bir şekilde monte edilir. Yüzbinlerce vuruş yaptıktan sonra kesici kenar yavaşlıyorsa kalıbın tüm yüzeyinin tıraş edilmesine gerek yoktur; Bunun yerine kesici parçalar ve kesici uçların ayrı ayrı sökülebilmesi, taşlanabilmesi ve değiştirilebilmesi gerekir. Modüler bir yapı oluşturmak, daha fazla programlama ve frezeleme süresi gerektirir ancak alıcının fabrikasının onarım ve bakım maliyetlerini en aza indirir.
Azin Sanat formatında bütçe tahmin adımları
Gerçek üretim sayısına ulaşmak için öncelikle istenilen kap, 3D dosya veya ambalaj tasarım numunesinin fiziksel numunesi değerlendirilir. Daha sonra işverenin hidrolik veya mekanik presinin tonajı, makinenin seyri ve sac besleme sistemi kontrol edilerek kalıp pabuçlarının boyutları fabrika standartlarına göre yapılır. Azin Sanat'ın mühendislik ekibi, hedeflenen günlük üretim kapasitesine bağlı olarak en uygun çelik tipini ve en uygun delik sayısını önerir, böylece kalıbın kullanım ömrü başlangıç sermayesiyle tam uyum içinde olur.
